Cangzhou Parfu International Trade Co., Ltd.
Производи

Производи

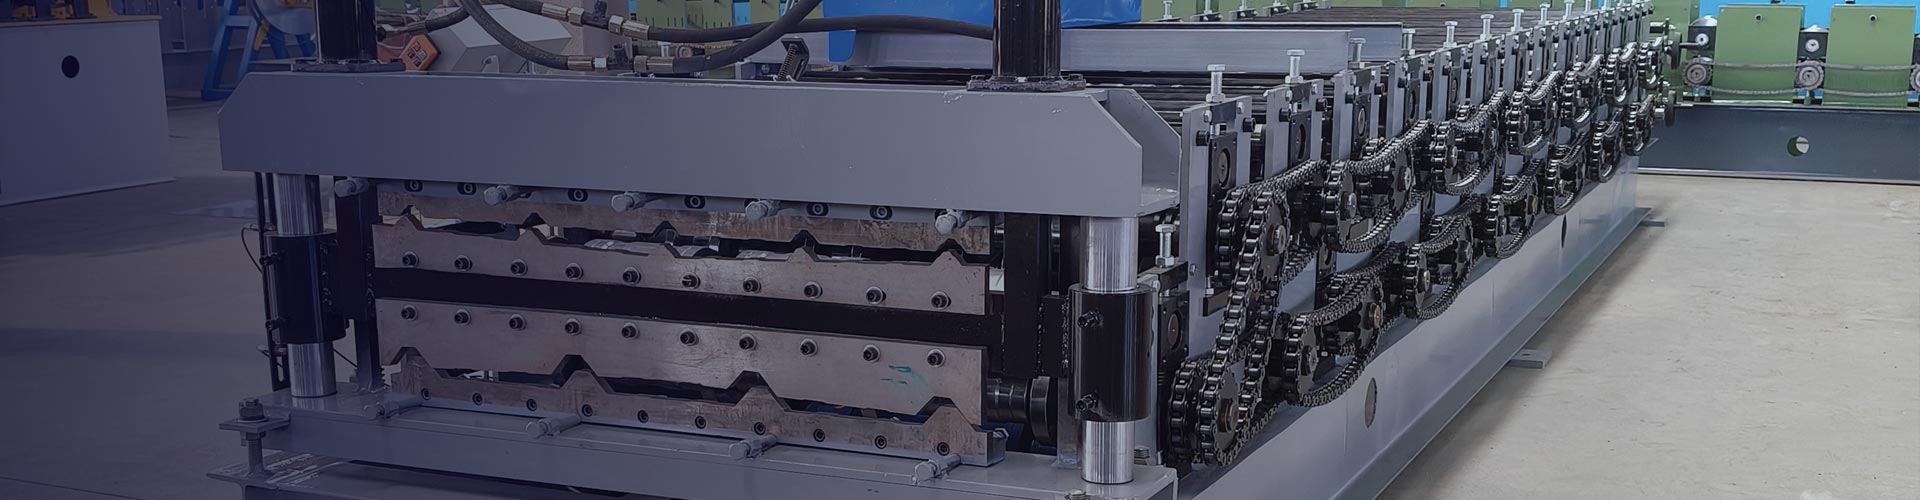
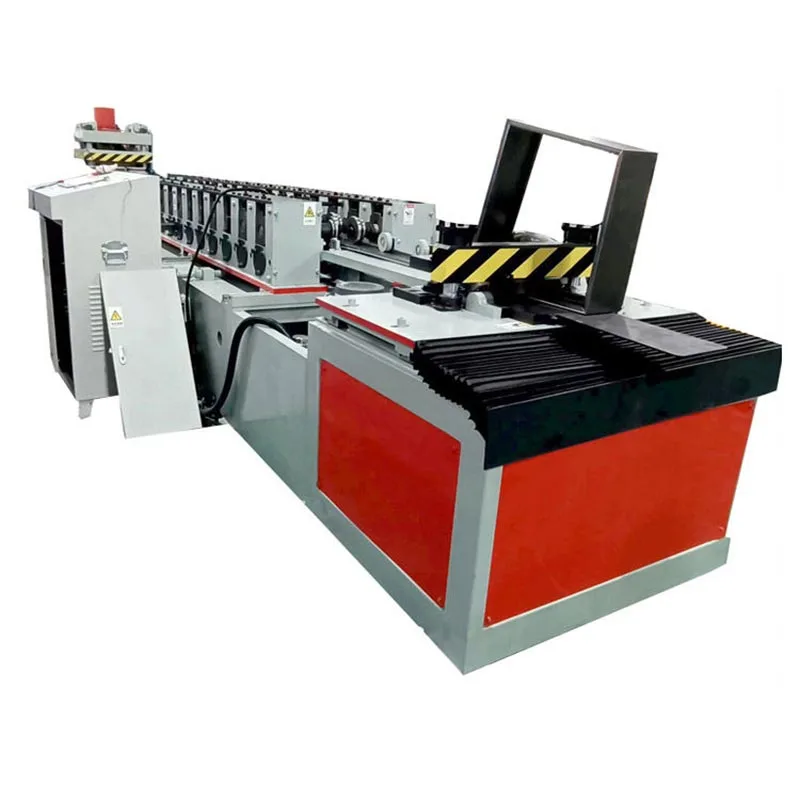
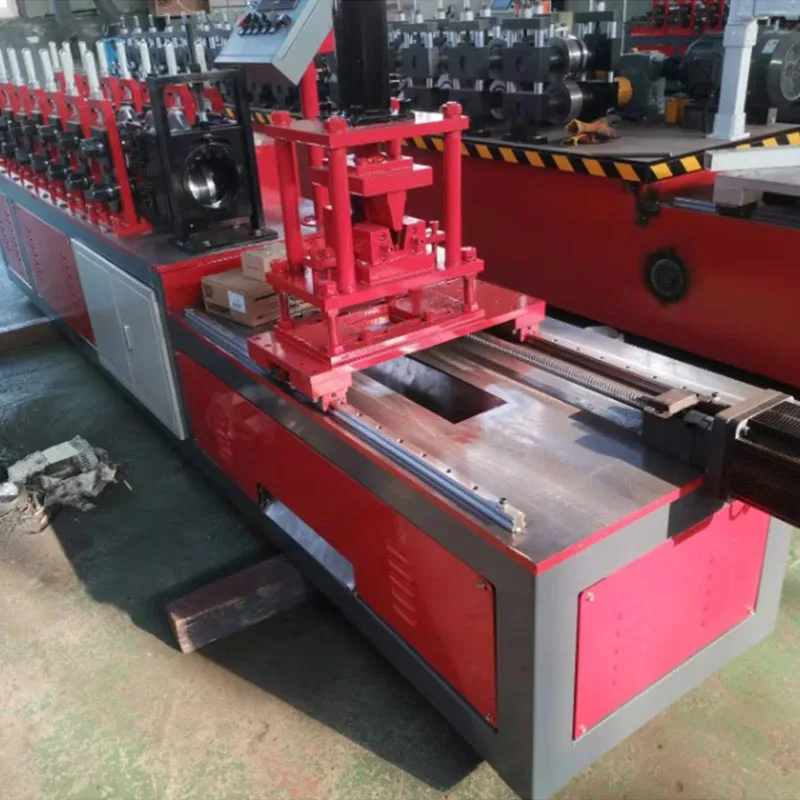
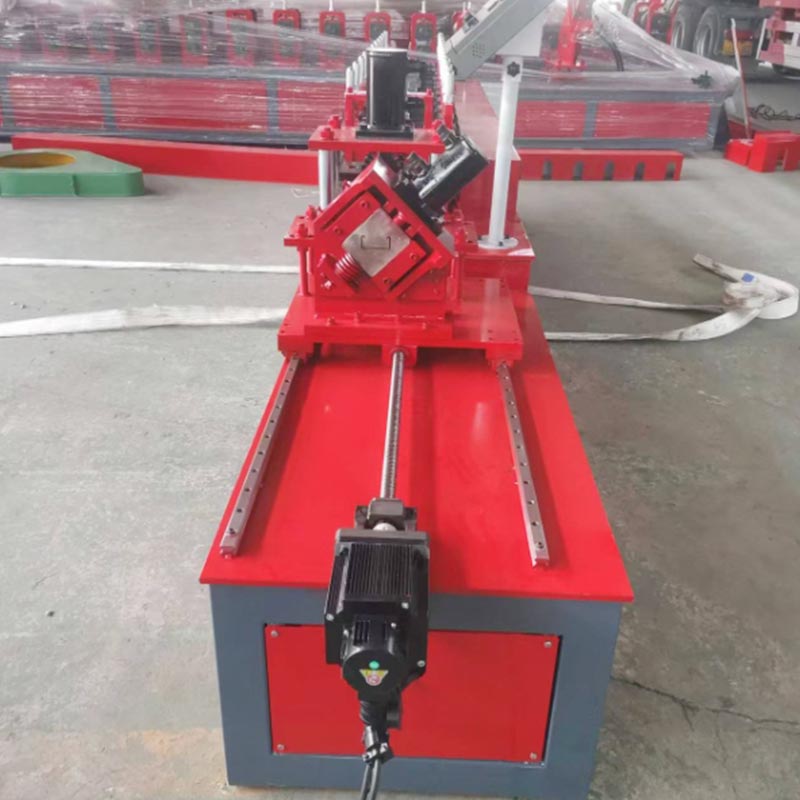
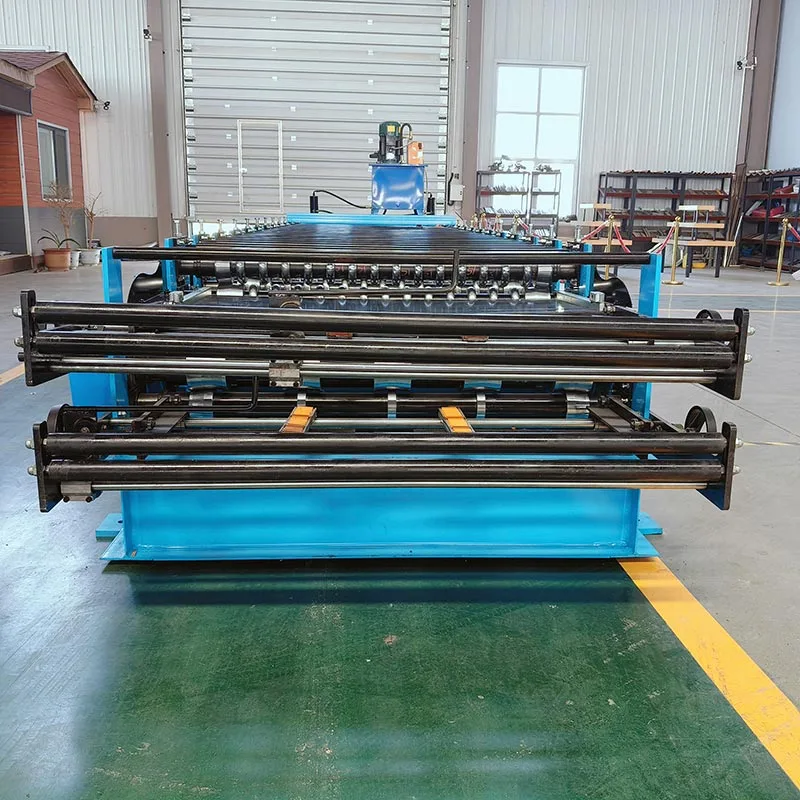
Машина за формирање челична ролна управувана со менувач
  • Машина за формирање челична ролна управувана со менувачМашина за формирање челична ролна управувана со менувач
  • Машина за формирање челична ролна управувана со менувачМашина за формирање челична ролна управувана со менувач
  • Машина за формирање челична ролна управувана со менувачМашина за формирање челична ролна управувана со менувач
  • Машина за формирање челична ролна управувана со менувачМашина за формирање челична ролна управувана со менувач

Машина за формирање челична ролна управувана со менувач

Машина за формирање челична ролна управувана од менувач произведена од Parfu International Trading Co., Ltd. е моќна индустриска машина. Се користи во градежната индустрија. Оваа машина обработува намотки од суров челик. Произведува прецизни градежни делови. Овие делови се нарекуваат челични столпчиња, патеки и канали.

Тие го формираат скелетот, или „змејската коска“ на модерните згради. Оваа машина за формирање челична ролна управувана од менувач се трансформира изградба. Ја заменува бавната, рачна работа со брзо, автоматизирано производство.

Името „Gear Box“ доаѓа од неговиот основен погонски систем. Овој систем користи стврднати запчаници за да даде огромна сила, издржливост и непречено работење. Овие машини за челични рамки за менувач може да работат долги периоди под тешки товари. Тие се работните коњи на челик со лесен мерач (LGS) за производство на рамка.

Како функционира?

Машина за формирање челична ролна управувана со менувач е систем за формирање ролна. Го обликува металот чекор-по-чекор континуирано, автоматизирано процес. Овој систем ја трансформира суровината во готови рамки без запирање.

A. Uncoiler / Decoiler

Ова е почетната точка. Декојлер за тешка работа го држи големиот челичен калем. Непречено ја одмотува серпентина и го внесува во машината. Многу декојлери имаат моторизирана сопирачка. Ова обезбедува конзистентна, контролирана напнатост се хранат. Тоа го спречува неконтролирано одмотување на серпентина.

Б. Водич за довод и единица за израмнување

Овој дел ја води лентата во машината и ја израмнува нејзината почетна крива. Оваа крива мора да се отстрани така што финалниот производ е исправен и димензионално точен.

В. Тркалање / Формирање станица

Ова е срцето на машината. Се состои од серија на спарени тркалачки вратила. На овие шахти, специјално дизајнирани се монтираат ролери за формирање (или матрици).

Прогресивно формирање: Челичната лента поминува низ секој пар валјаци. Секоја станица врши мал, инкрементален наведнуваат. Првите неколку станици може да почнат да ги туткаат рабовите. Следните станици постепено го превиткуваат металот во а C-облик, U-облик или друг сложен профил.

Погон на менувачот: Секој пар вратила во станицата за формирање е поврзан со централна погонска осовина. Оваа врска е направени преку робустен менувач. Запчаниците ги заклучуваат сите ролери во совршена синхронизација. Ова го елиминира лизгањето, гарантирајќи конзистентен и висококвалитетен производ.

D. Единица за удирање и засекување

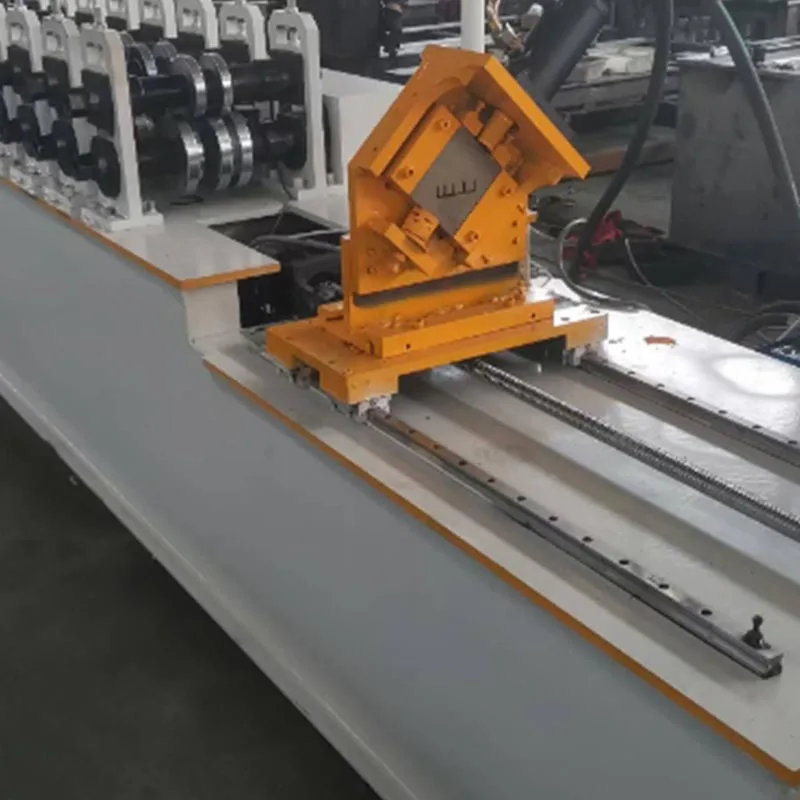
Оваа машина за формирање челична ролна управувана од менувач често вклучува интегрирана станица за удирање. Користи хидраулични или серво-управувани удира за да се создадат дупки во мрежата на обетката. Ова додава критична функционалност надвор од основното обликување. Овие дупки се за електрични инсталации, водоводни цевки и механички канали. Единиците со засеци можат да отсечат делови на краевите на столпчиња. Ова овозможува полесно поврзување со траки или други компоненти.

E. Систем за сечење

Откако целосно ќе се формира, челикот се сече до должина. Ова се прави со користење на еден од двата основни системи:

Flying Cut-off: Ова е систем со голема брзина. Единицата за сечење се движи синхроно со подвижниот профил за време на сече. Потоа се враќа на почетната позиција. Ова овозможува континуирано производство без запирање. Идеален е за излез со голем волумен.

Статичко исклучување: машината запира накратко за секое сечење. Хидраулично стрижење или пила чисто го сече профилот. Тоа е а поедноставно, цврсто решение кое е малку побавно.

F. Контролен систем (PLC и HMI)

Програмабилниот логички контролер (PLC) е мозокот на машината. Оператор користи интерфејс човек-машина (HMI) екран на допир за да контролирате сè. Операторот внесува параметри како што се:

Тип на профил (на пр., обетка, трака), Посакувана должина, количина, шема на удирање и растојание

PLC ги извршува овие команди со голема прецизност. Тој управува со декојлерот, валјаците, ударите и секачот.

G. Табела со истурена храна / Табела со исцрпување

Во последната фаза, исечените парчиња се пренесуваат надвор од машината. Тие потоа се уредно наредени, подготвени за пакување и транспорт.

Конвенционални параметри и спецификации

Суштински спецификации што треба да се земат предвид:

Дебелина на материјалот (мерач): Ја дефинира способноста на машината според опсегот на дебелина на челик што е компатибилен со, обично 0,4 mm до 2,0 mm (покрива околу 25 до 12-мерач).

Ширина на материјалот: Овој параметар ја поставува границата за најдлабоката прирабница на обетката. На пример, обетка од 150 mm бара a серпентина широка приближно 300 mm.

Брзина на формирање: Покажува колку метри профил се произведуваат во минута (mpm). Типичните брзини се движат од 15 до над 45 mpm, директно под влијание на моќта и дизајнот на машината.

Станици со ролери: Бројот на фази на формирање директно ја обликува прецизноста на производот. Повеќе станици овозможуваат понепречено, посложени профили. Основните машини имаат 12-16 станици; напредните модели имаат 20 или повеќе.

Дијаметар и материјал на вратилото: Оските мора да бидат силни и цврсти. Висококвалитетните машини користат цврсти, високо-јаглеродни челични шахти. Тие често се стврднати и мелени за прецизност и долг животен век. Вообичаени дијаметри се 65мм, 70мм и 80 мм.

Материјал на ролери: Ролерите за формирање нудат исклучителна отпорност на абење, постигната со користење на висококвалитетен легиран челик (Cr12, Cr12MoV) и нивно стврднување до HRC 58-62.

Моќност на главниот мотор: Ова е моќноста на погонскиот мотор во киловати (kW), што го одредува вртежниот момент на машината и капацитет за подебели материјали. Вообичаените оценки се движат од 5,5 kW до 22 kW или повеќе.

Контролен систем: Контролниот систем се состои од PLC (на пр., Siemens, Mitsubishi) и екранот HMI.

Капацитет на удирање: Перформансите на единицата за удирање, мерени според нејзините максимални дупки во минута и нејзиното удирање сила (тонажа).

Клучни предности

Машината за формирање челична ролна управувана со менувач дава значителни предности во однос на рачното производство и алтернативното врамување системи.

Екстремно висока ефикасност: Една машина може да изгори стотици метри кадрирање секој час. Ја автоматизира работата од десетици физички работници.

Супериорна прецизност и конзистентност: Секое произведено парче е идентично. Ова ја елиминира човечката грешка. Тоа доведува до побрзо, полесно и попрецизно склопување на лице место. Зградите одат поправи и повистинити.

Извонредна сила и издржливост: Системот за погон на менувачот е неверојатно робустен. Тој е дизајниран за тешки, континуирана употреба во индустриски средини. Има долг работен век со минимално одржување.

Голема флексибилност: со менување на множеството ролери („облик на ролна“), истата машина може да произведе различни профили. Производителот може брзо да се префрли од правење столпчиња на патеки или заглавувања. Ова додава огромна сестраност на производството.

Значително намалување на трошоците: почетната инвестиција се компензира со моќен поврат. Машината драматично се спушта трошоците за работна сила, го намалуваат материјалниот отпад и го забрзуваат завршувањето на проектот, зголемувајќи ја севкупната профитабилност.

Подобрена безбедност: Автоматизацијата ја намалува потребата работниците да ракуваат со остар лим со алатки. Ова ја намалува ризик од исеченици, истегнувања и други повреди на работилницата.

Примарни сценарија за употреба

Овие машини за формирање челични ролни со погон на менувач се од суштинско значење во секоја операција која вклучува рамка од лесен челик.

Изградба на станбени згради: Овие машини најчесто се користат за производство на компоненти за внатрешни работи и надворешни ѕидови, подни греди и покривни фарми во станбени и станбени згради.

Комерцијална конструкција: Оваа машина е идеална за производство на компоненти за внатрешни прегради, тавански решетки и надворешни завеси во комерцијални објекти како што се канцеларии, хотели, болници и училишта.

Индустриска конструкција: За изградба на магацини, фабрики и други големи индустриски објекти каде што долго потребни се распони и чисти линии.

Фабрики за производство на ладно формиран челик (CFS): Ова се примарните клиенти. Компанијата е специјализирана за производство на префабрикувани ѕидни панели, фарми и други компоненти за градежната индустрија.

Модуларна и монтажна конструкција: Ова е поле кое расте. Прецизноста на машинските компоненти е совршена за модуларна конструкција надвор од локацијата, каде што панелите се градат во фабрика и се собираат на лице место.

Работниот тек на производството

Процесот од суровина до готов производ е рационализиран, континуиран тек.

Чекор 1: Нарачка и програмирање

Операторот ги пренесува сите спецификации на нарачката-вклучувајќи ги димензиите на профилот, должината, количината и пробивањето шеми - од нарачката директно во PLC на машината користејќи го екранот HMI.

Чекор 2: Вчитување материјал

Откако виљушкар ќе наполни калем на декојлерот, операторот го напојува водечкиот крај преку единицата за израмнување и во првите ролери за формирање.

Чекор 3: Поставување машина (промена на ролна - доколку е потребно)

Префрлувањето на друг профил бара од операторот да ги смени ролерите за формирање на шахтите - процес кој претставува најодземен чекор во промената. Современите машини имаат за цел да го направат овој процес што е можно побрз можно.

Чекор 4: Процес на формирање и удирање

Операторот ја стартува машината. Декојлерот ја напојува челичната лента. За време на обликувањето, единицата за удирање истовремено создава однапред програмирани дупки.

Чекор 5: Сечење до должина

Целосно формираниот и пробиен профил стигнува до системот за сечење. Систем за прекин на летање се движи со профилот, прави чист рез и се враќа на почетната позиција. Процесот е континуиран.

Чекор 6: Излез и редење

Готовите парчиња се пренесуваат, наредени, во комплет и етикетирани, што ги прави подготвени за испорака.

Чекор 7: Контрола на квалитет

За да гарантираат постојан квалитет, работниците вршат периодични проверки на димензиите, обликот и поставувањето дупки спецификации. Ова обезбедува постојана калибрација на машината и стандардна усогласеност.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Жешки тагови: Машина за формирање челична ролна управувана со менувач
Испрати барање
Контакт Инфо
  • Адреса

    Пат бр.5, економска развојна зона Боту, град Кангжу, провинција Хебеј, Кина

  • Е-пошта

    cnparfu@gmail.com

Испратете барање до Parfu за да добиете информации за цените и проектот за Машини за образување на ролни, машини за сендвич панели, додатоци за машина за формирање ролна. Гарантираме одговор во рок од 24 часа.
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.Политика за приватност
ОтфрлиПрифати